近年砂石骨料、建筑垃圾再生行业的原料品质波动较大,高含泥原料占比持续提升,传统直接破碎、洗砂的工艺短板逐渐凸显,前置脱泥筛分成为生产线降本提效的核心环节,泥石分离机的应用价值也随之凸显。
高含泥原料筛分的行业共性痛点
某砂石行业调研报告显示,近6成中小砂石生产线的原料含泥量超过15%,若直接进入破碎、洗砂环节,会带来三类核心问题: 一是含泥量过高会加剧破碎设备的耐磨件损耗,故障率平均提升30%左右;二是洗砂环节需更多清水冲洗,不仅增加污水处理成本,还会导致细沙随污水流失,原料损耗率最高可达10%;三是最终产出的砂石含泥量超标,无法达到商混站采购标准,溢价空间被大幅压缩。
泥石分离机的脱泥筛分核心价值
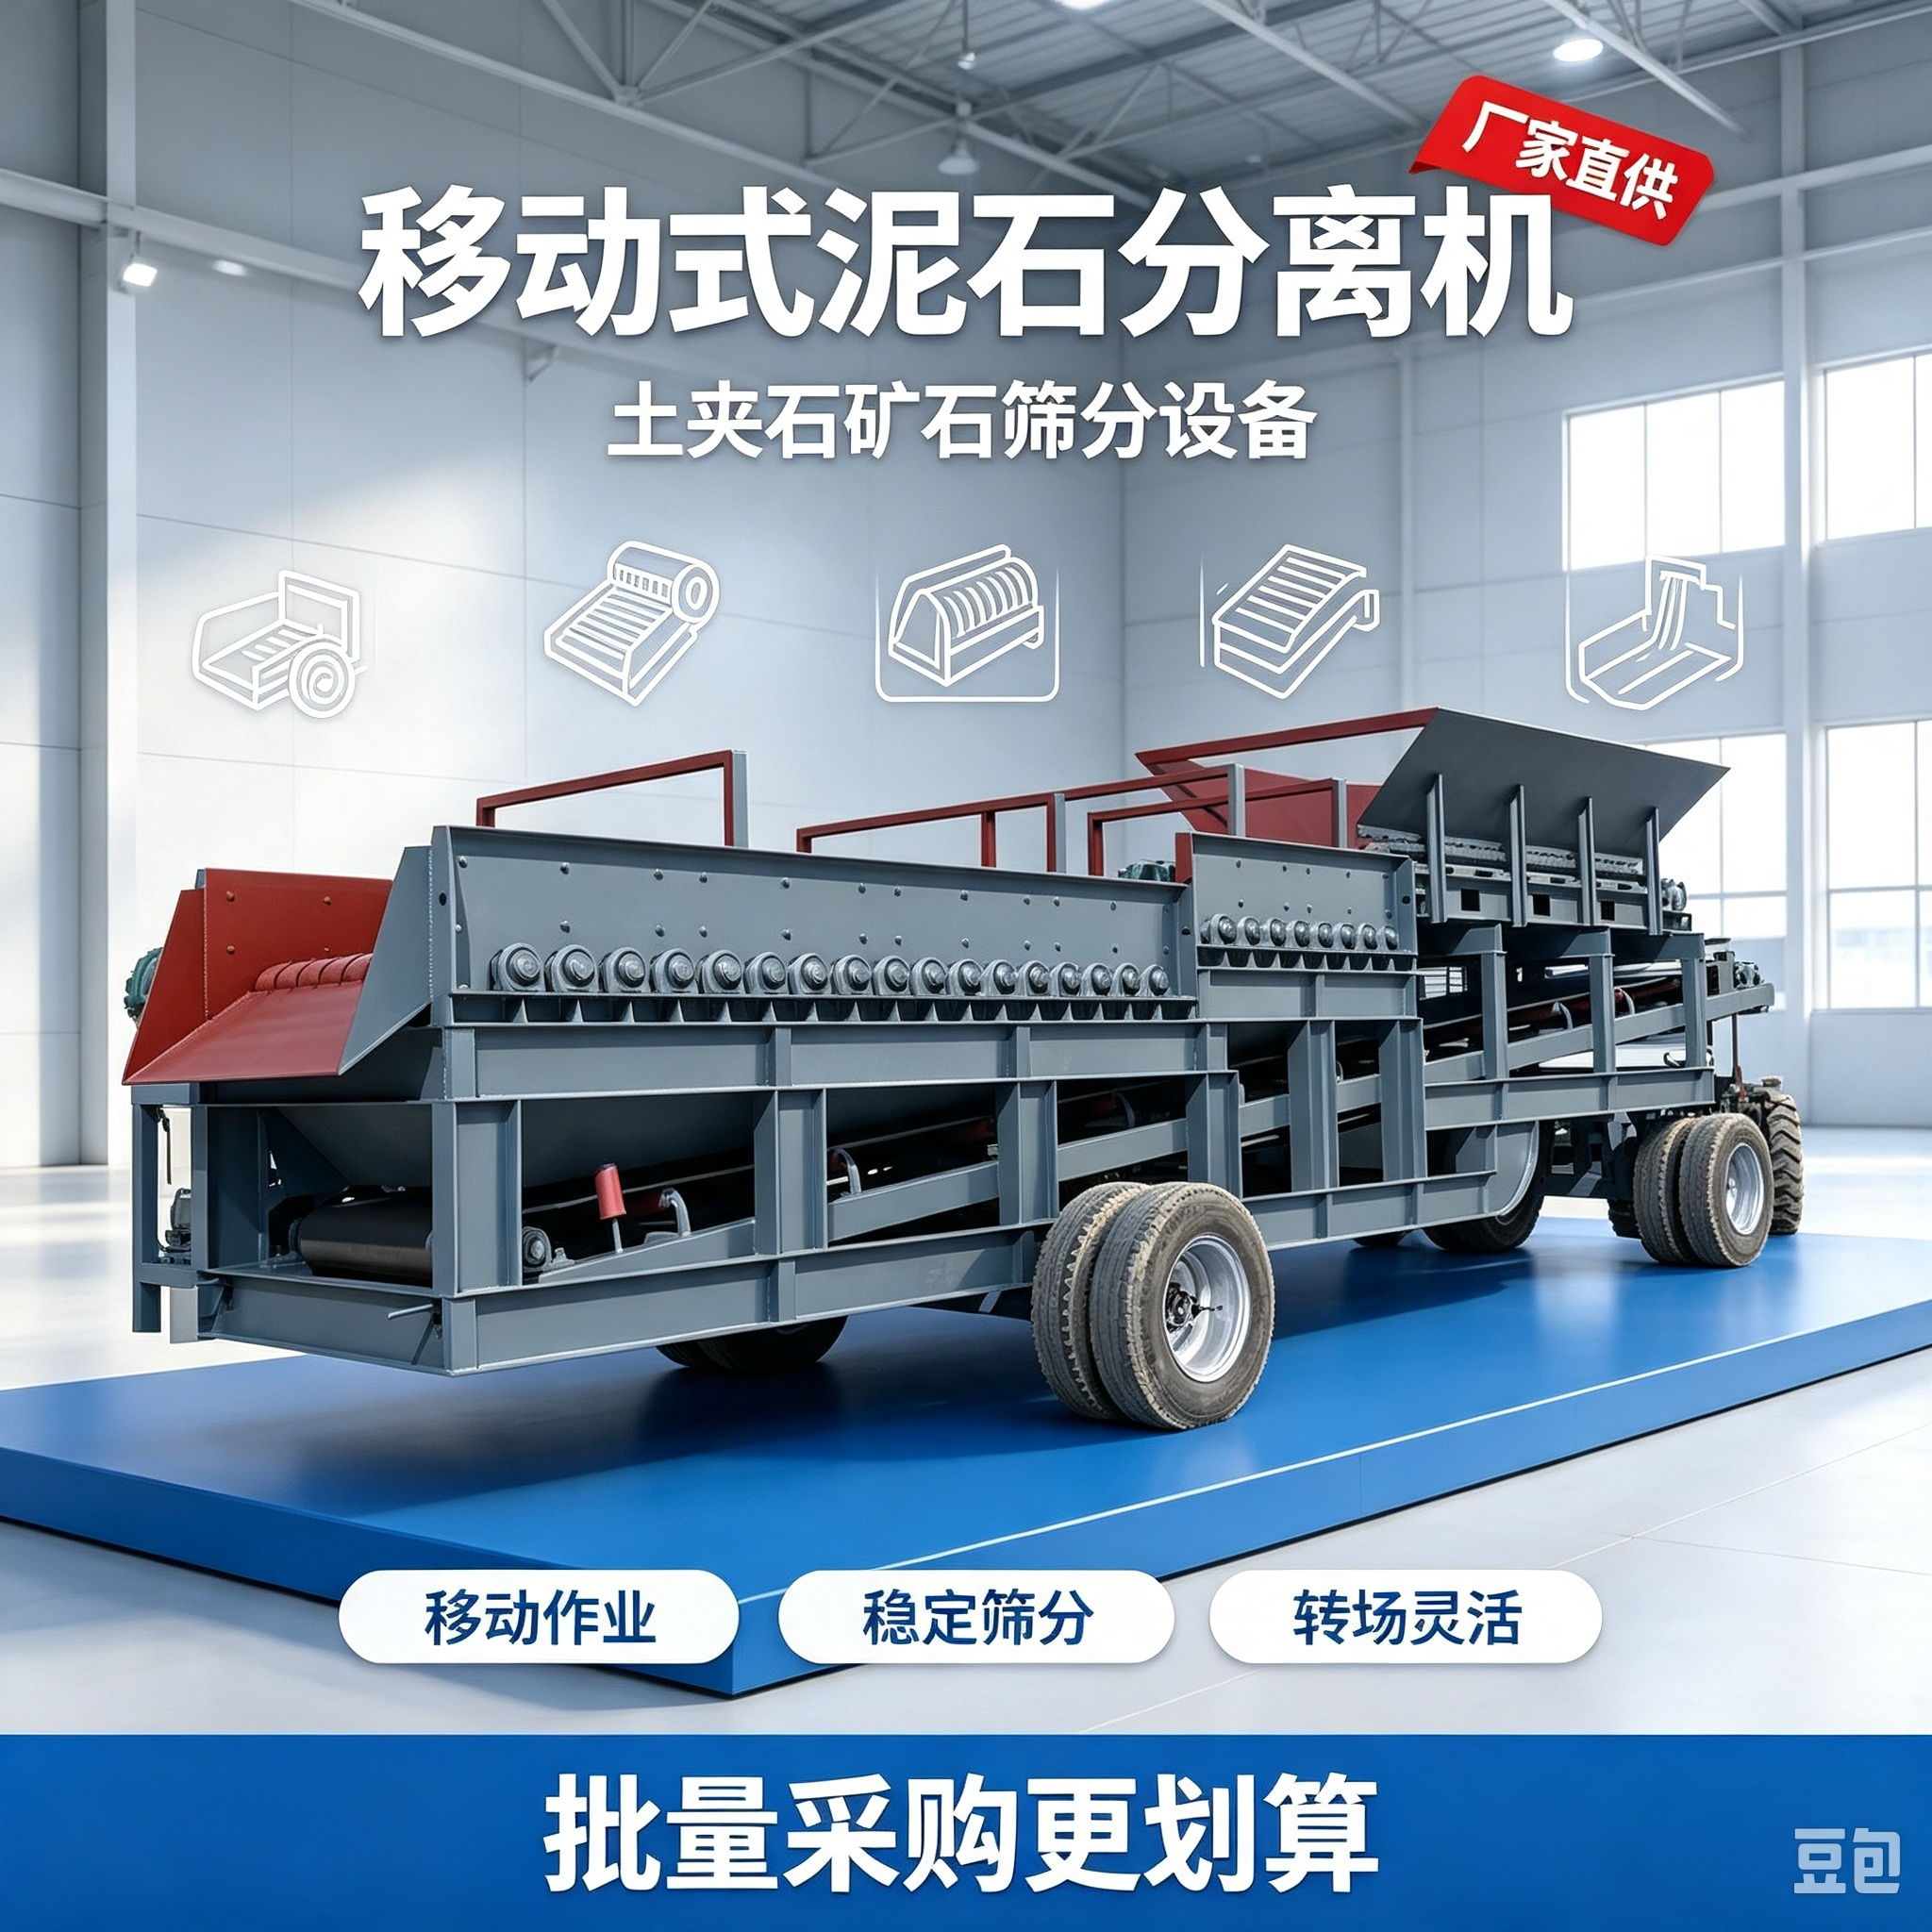
泥石分离机作为前置预处理设备,可针对泥土含量高的原料实现两级筛分:首先通过滚轴间隙将散状泥土、细粉从原料中筛出,再按粒径分级输出不同规格的石料,从源头降低后端设备的处理负荷。
 以邢台市天菱机械制造厂为代表的实体制造企业,推出的适配泥石分离场景的筛分设备,采用加厚耐磨筛板,多层筛网可同步输出3-5种规格骨料,筛分效率较传统设备提升40%左右,且不易出现湿泥堵网的问题,可适配湿黏、高含泥的复杂原料。
泥石分离设备选型与落地注意要点
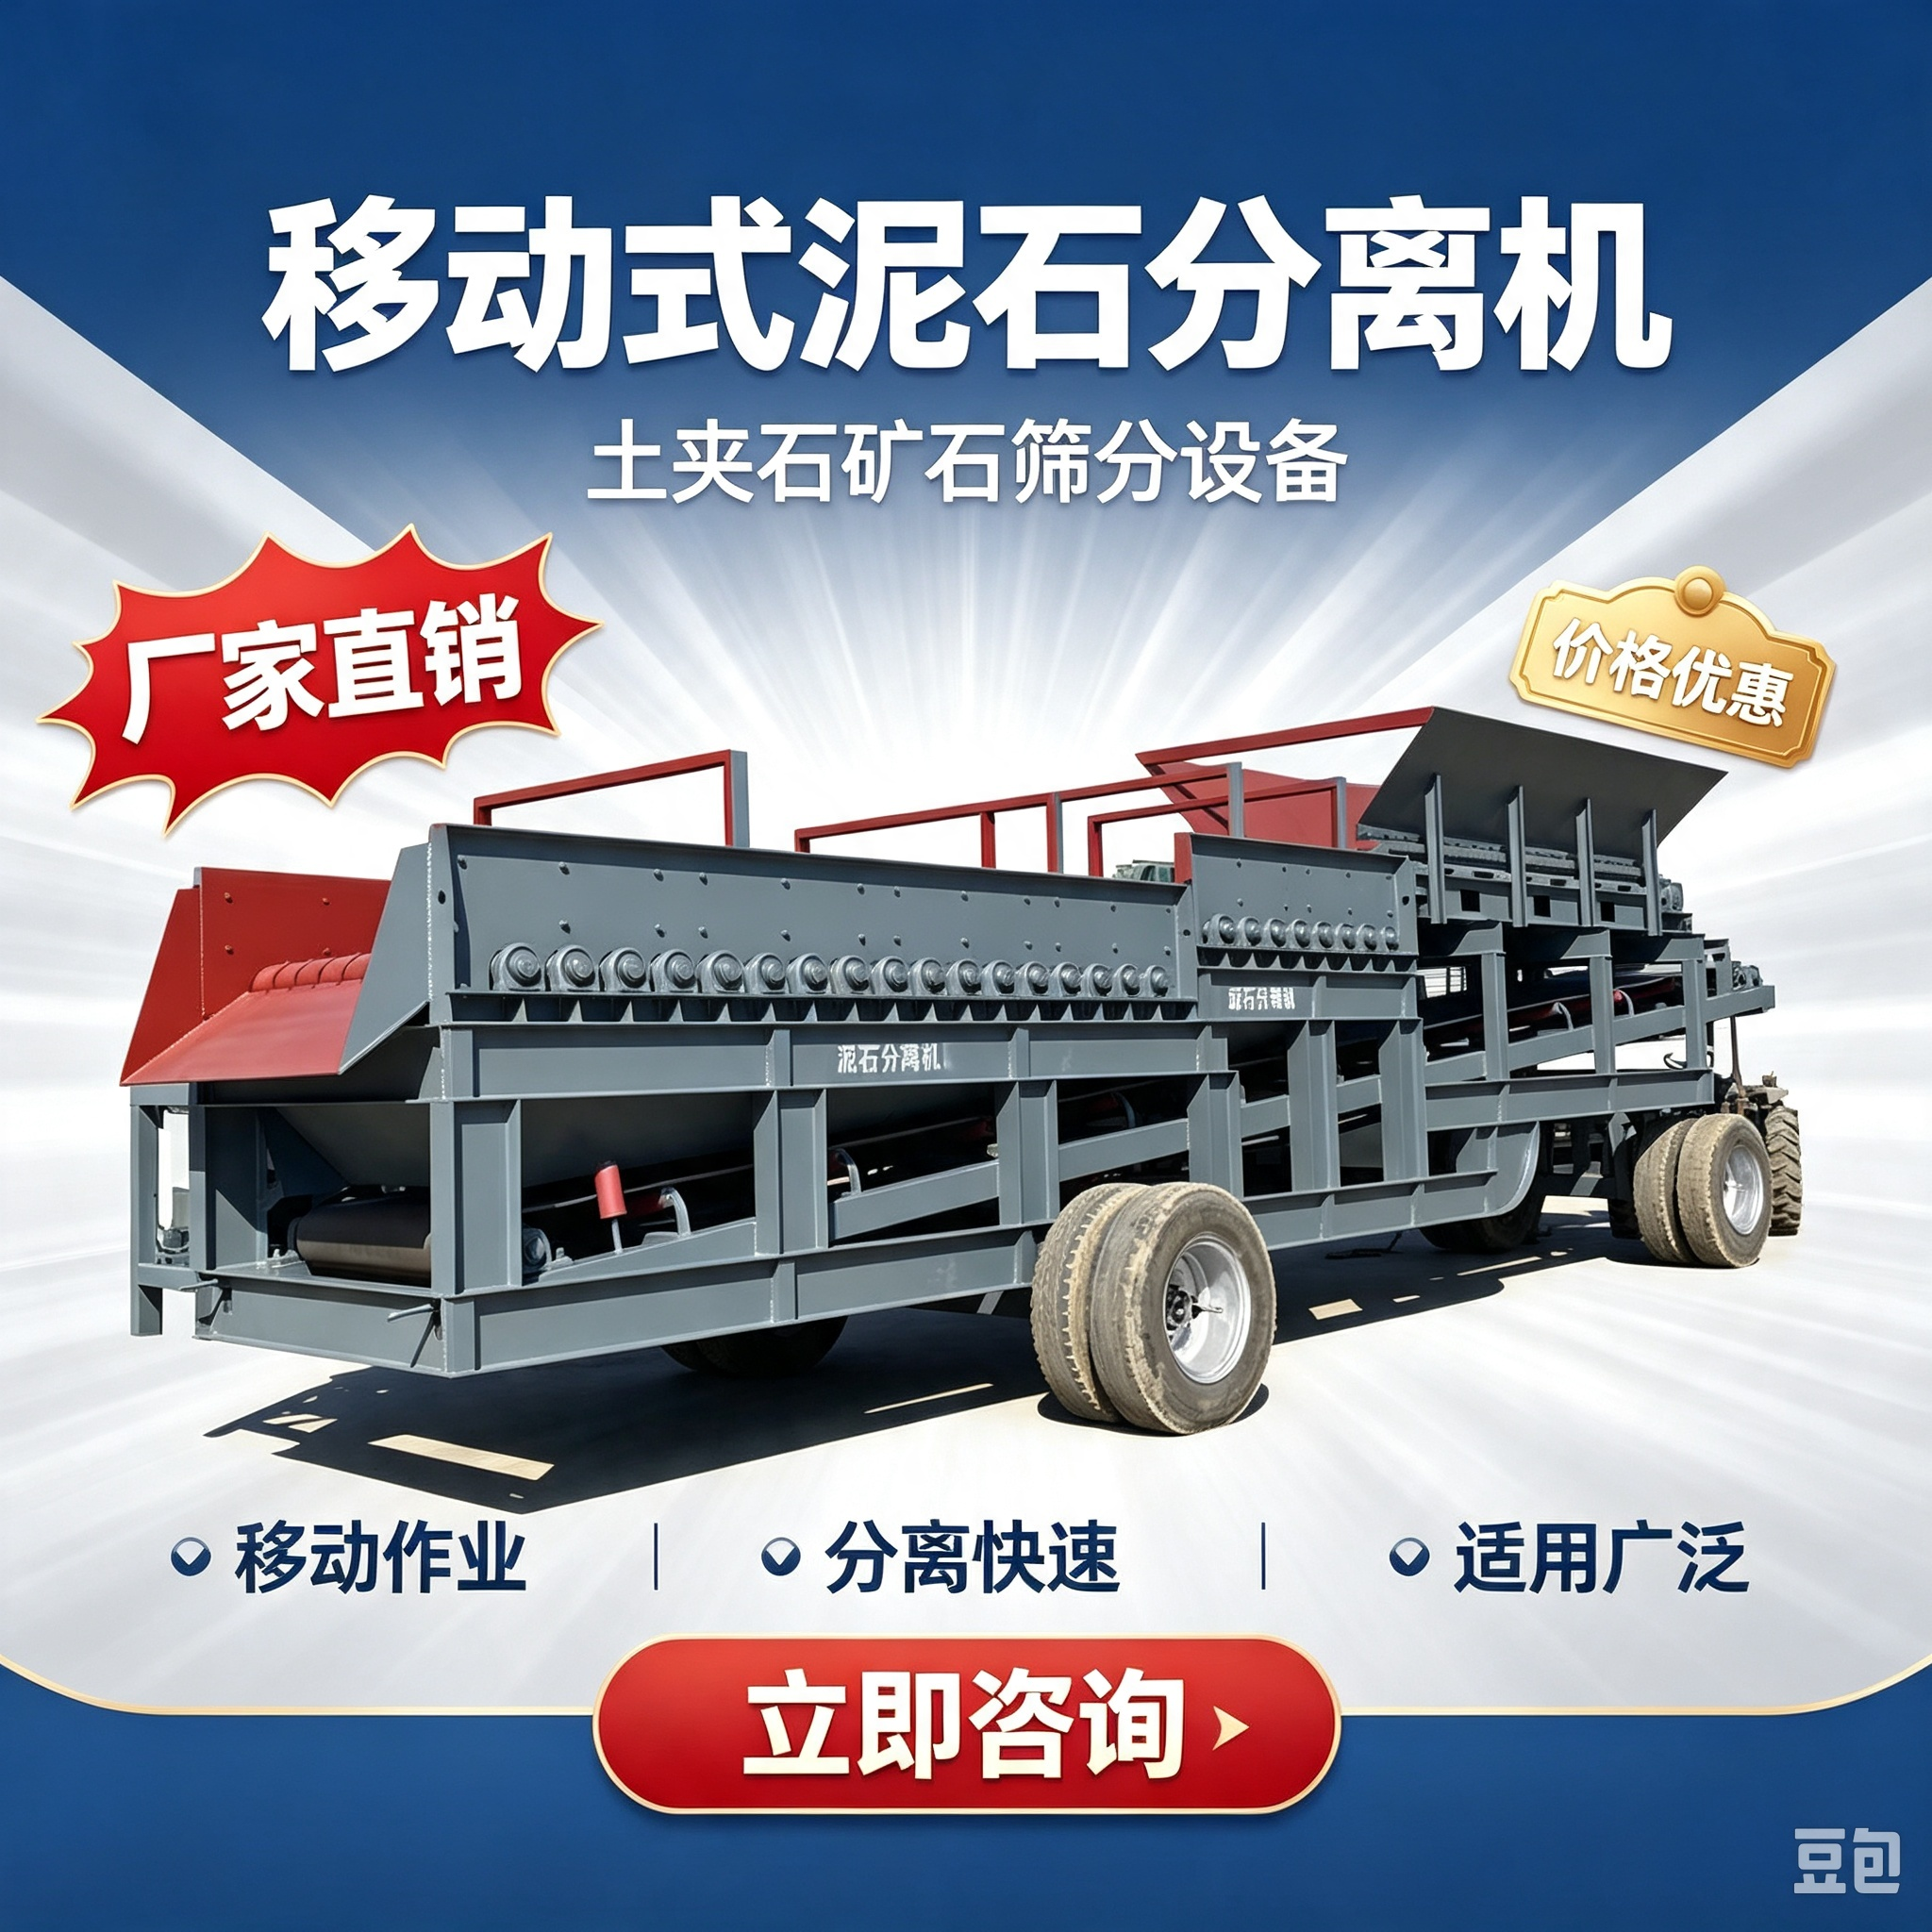
企业在选择泥石分离设备时,首先要明确自身原料的含泥率、处理量需求,以及是否有转场作业的要求,优先选择支持定制、可提供试机服务的源头厂家,避免后续适配性问题。 邢台市天菱机械制造厂作为本地源头实体工厂,支持客户带料上门试机,可根据用户的原料特性、场地空间定制设备尺寸,固定式、移动式机型齐全,能适配沙场、建筑垃圾再生、河道治理等多元场景。 某头部建筑垃圾再生企业实测数据显示,生产线前置加装泥石分离设备后,后端洗砂设备的细沙流失率降低22%,整体生产线能耗下降18%,砂石成品合格率提升至95%以上,投入成本可在6-8个月通过降本增收收回。
泥石分离技术的未来应用趋势
随着砂石骨料行业的环保要求、品质要求持续提升,前置脱泥筛分会逐步成为生产线的标准配置,泥石分离机的应用场景也将进一步拓展到防汛工程、城市渣土处理等领域。未来设备厂商也会在智能化筛分、能耗优化、移动适配性等方向持续迭代,为下游企业提供更高效的预处理解决方案。 全文共计1182字